HR

Vijesti o industriji
Dom / Vijesti / Vijesti o industriji / Sustav tračnica putujućeg brodskog utovarivača: ključni strukturni čimbenici i čimbenici poravnanja

Brod za rasuti teret nosivosti 50.000 DWT nalazi se uz vez s otvorima raspoređenim na gotovo 190 metara obale. Utovarivač na putujućem brodu mora prijeći tu punu duljinu, okrenuti, okrenuti prednji dio i produžiti svoju granu kako bi spustio grlo za utovar u svaki otvor grotla. Sustav tračnica za utovarivač na putujućem brodu je sklop gusjenica i donjeg stroja koji nosi punu težinu stroja, vodi ga duž ležaja i drži izljev poravnat s linijom otvora broda. Kada su tračnice ravne, ravne i prave širine, utovarivač radi s nazivnim kapacitetom. Kada se poravnanje pomakne, prirubnice kotača, okviri okretnih postolja, okretni ležaj i cilindri kraka počinju plaćati cijenu.
Željeznički sustav određuje koliki se kapacitet utovarivača na putujućem brodu stvarno može koristiti na vezu. Nazivni kapacitet je moguće postići samo kada portal ostaje stabilan i izljev drži položaj iznad otvora: mjerač tračnica definira omotnicu stabilnosti protiv vjetra i opterećenja broda, a krutost temelja kontrolira slijeganje koje bi podiglo jedan kotač izvan tračnice.
Na velikom terminalu za rasuti teret, utovarivač često putuje 200 m ili više kako bi poslužio svaki otvor Panamax ili Capesize broda. Ta udaljenost putovanja umnožava učinak čak i malih pogrešaka u poravnanju: bočno odstupanje od 2 mm postaje udarno opterećenje koje se ponavlja svaki put kad stroj prijeđe preko njega, što može značiti desetke tisuća ciklusa opterećenja svake godine.
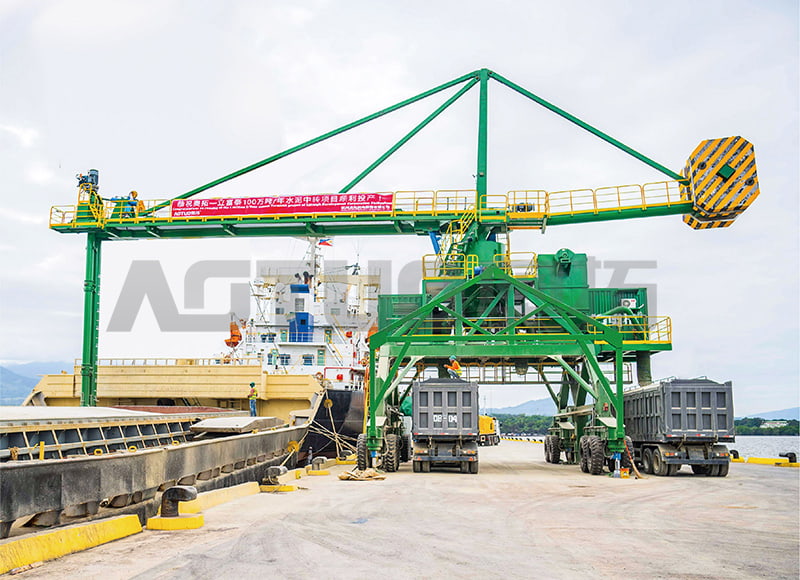
Ista logika izvedbe željeznice pojavljuje se na Luka Huizhou u Guangdongu , gdje oprema montirana na tračnice tvrtke Hangzhou AOTUO Mechanical and Electrical Co., Ltd. (AOTUO) radi na vezu koji upravlja višestrukim klasama plovila. Luka se oslanja na sustav tračnica kako bi pozicioniranje izljeva bilo točno po cijeloj dužini putovanja, jer utovarivač koji ne može držati poravnanje košta vrijeme veza pri svakom zaustavljanju.
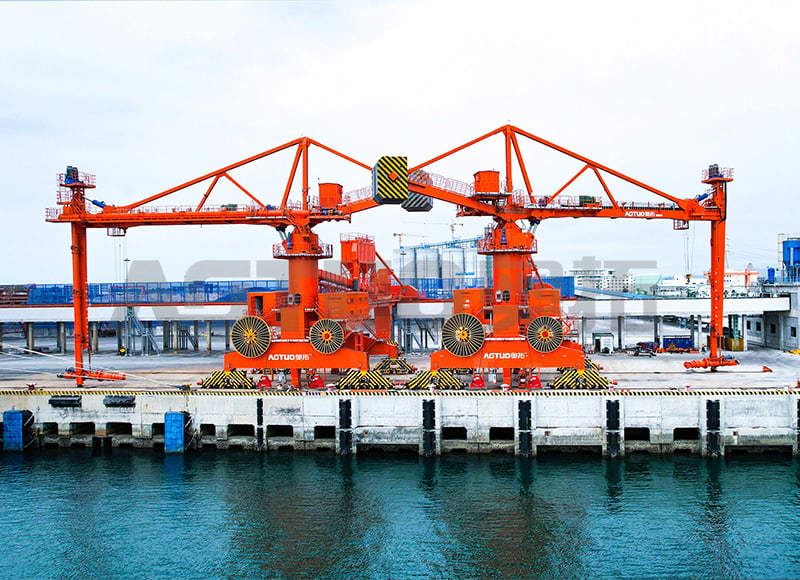
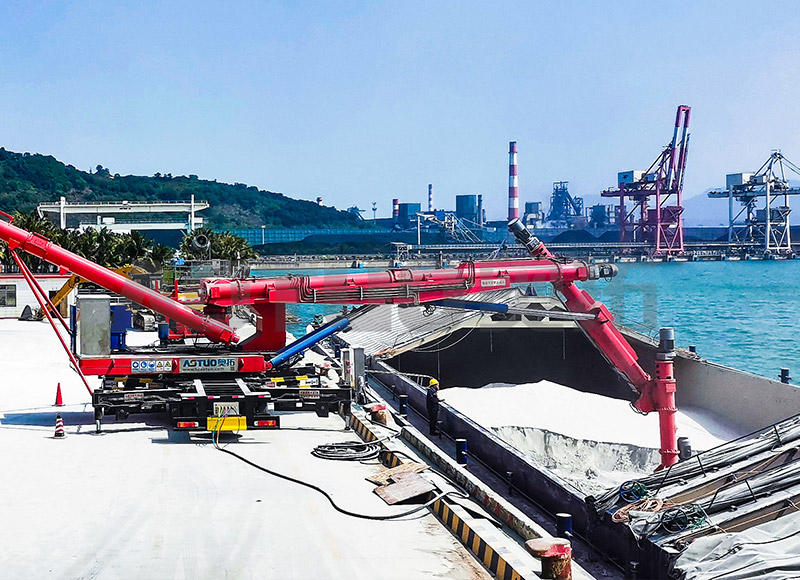
 Željeznički mobilni brodski utovarivač za rasute materijale, 300-1500 t/h, 800-50000 DWT Ovaj utovarivač montiran na tračnice je jedinica koja radi u luci Huizhou, dizajnirana za utovar rasutog tereta na više klasa plovila. Podaci o njegovom kapacitetu i energiji relevantni su za pitanja poravnanja i vremena veza o kojima se govori u pratećem tekstu. Pogledajte proizvod →
Sustav tračnica za utovarivač na putujućem brodu izgrađen je od pet nosivih slojeva: temelj od pilota, potporne grede, pričvrsni elementi tračnice, dio tračnice i sklopovi kotača portala. Svaki sloj ima poseban način kvara koji inženjeri terminala moraju pregledati prema rasporedu.
| Sloj | Primarna funkcija | Uobičajeni kvar na terenu |
| Pile temelj | Prenosi opterećenje kotača portala na kompetentno tlo | Diferencijalno slijeganje nakon jakog opterećenja tajfunom |
| Potporna greda | Raspodjeljuje opterećenje kotača duž baze tračnice | Pukotine uslijed zamora na sučeljima kapica pilota |
| Tračnica za pričvršćivanje | Drži tračnicu u položaju dok omogućuje toplinsko pomicanje | Labavljenje i korozija u morskom slanom zraku |
| Željeznički dio | Pruža površinu za trčanje i bočno vođenje kotača | Bočno rezanje i trošenje glave od kontakta prirubnice |
| Sklop portalnog kotača | Nosi okomito opterećenje i pokreće kretanje | Istrošenost prirubnice i pregrijavanje ležaja |
Širina tračnica je čisti razmak između unutarnjih strana dviju tračnica po kojima se kreće portal. On je fiksiran u fazi projektiranja i mora ostati isti duž cijele duljine putovanja, jer su kotači portala bočno ograničeni glavama tračnica.
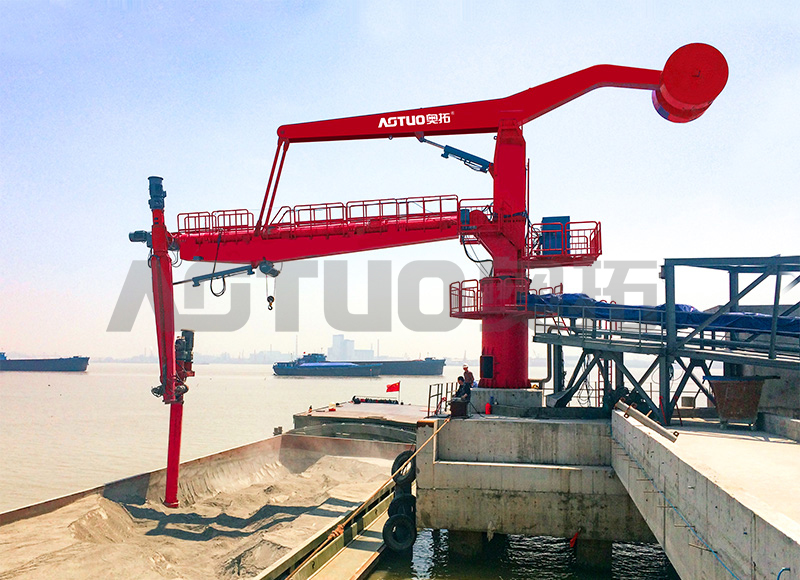
Ista strukturna logika pojavljuje se na rasterećenoj strani procesa. AOTUO-ov željezničko-mobilni vijčani istovarivač brodova nosi svoj vertikalni vijčani sklop na istoj arhitekturi portala i tračnica, s identičnim zahtjevima za krutost temelja i kontrolu poravnanja.
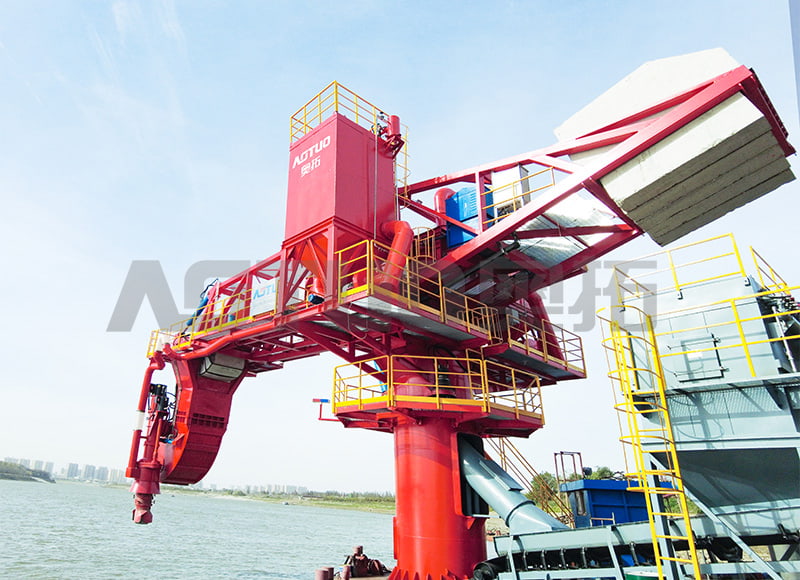
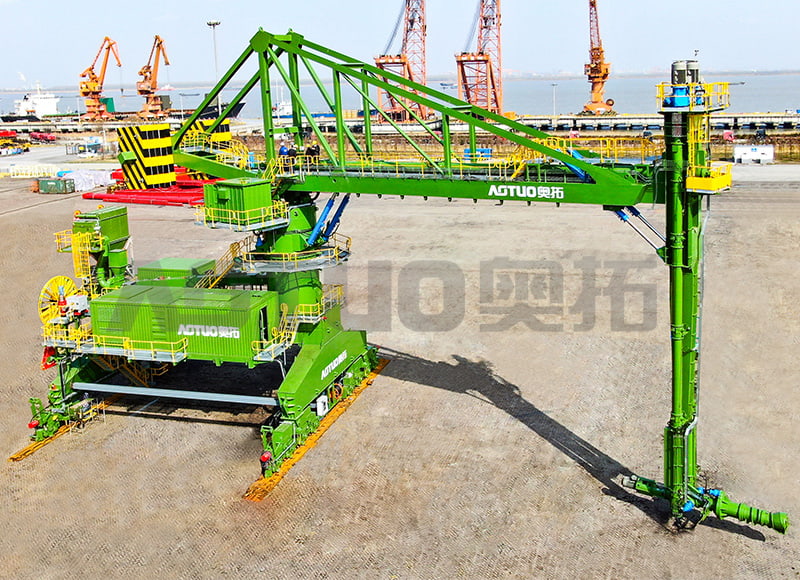 Željeznički mobilni vijčani istovarivač za brodove od 1000-70000 DWT Ovaj istovarivač dijeli arhitekturu portala i tračnica opisanu u susjednim paragrafima, sa spiralnim mehanizmom koji prati materijal u tri dimenzije. Pozicioniran je kao istovarni pandan utovarivaču, što je važno za procjenu istog željezničkog sustava. Pogledajte proizvod →
Poravnanje tračnica za putujući brodski utovarivač definirano je s tri mjerljiva parametra: profilom, okomitom razinom i uzdužnom ravnošću. Ove vrijednosti postavljaju se pri instalaciji i provjeravaju prema osnovnom istraživanju koje terminal bilježi za buduću usporedbu.
Kontakt kotača ostaje na središnjem gaznom sloju, istrošenost prirubnice ostaje ujednačena, a zakretni ležaj doživljava uravnotežena opterećenja. Utovarivač drži položaj izljeva unutar otvora, što smanjuje prolijevanje i vrijeme podrezivanja.
Prirubnice kotača dodiruju stranu glave tračnice, portal se okreće dok putuje, a izljev za utovar oscilira u odnosu na središte otvora. Prolijevanje se povećava, a strukturni zamor se ubrzava na svakom spoju.
Slika 1. Povećanje trošenja prirubnice kotača portala u odnosu na bočno neusklađenost tračnice
Krivulja trošenja nije linearna. Između 3 mm i 5 mm bočnog odstupanja, stopa propadanja prirubnice kotača i glave tračnice naglo se povećava, zbog čega vodeći terminali postavljaju svoj prag intervencije na 4 mm umjesto da čekaju vidljiva oštećenja.
Kontaktno područje između kotača portala i glave tračnice je mala elipsa, obično 10-20 mm u promjeru. Svaki milimetar neusklađenosti pomiče tu kontaktnu točku i mijenja putanju opterećenja kroz okvir okretnog postolja u glavnu konstrukciju portala.
Gazište kotača utovarivača putujućeg broda je strojno obrađeno s blagim suženjem, tipično koničnosti 1:20, što održava portal samocentriranim na tračnicama. Ako se kolosijek tračnica otvori ili zatvori, kontaktna točka se pomiče prema korijenu prirubnice, a djelovanje samocentriranja slabi.
Kada se jedna tračnica spusti niže od druge, dijagonalno postolje na višoj tračnici nosi veći udio vlastitog opterećenja i živog opterećenja iz toka materijala. To se preopterećenje prvo pokazuje kao porast temperature ležaja na pogođenom kotaču, zatim kao pucanje na glavi tračnice ispod kotača.
Konusnost kotača je konus izbrušen u gazni sloj kotača portala koji proizvodi manji radijus kotrljanja na jednoj strani para kotača, usmjeravajući portal natrag na središnju liniju tračnice.
Točnost poravnanja postavlja se tijekom instalacije i čuva temelj. Ponovno poravnavanje tračnice utovarivača putujućeg broda nakon puštanja u pogon je skupo i ometa operacije veza, tako da se slijed mora ispravno izvršiti prvi put.
Terminali koji komprimiraju završni korak injektiranja kako bi se smanjio zastoj veza često doživljavaju pomake u poravnanju u prvoj godini. Podloga za injektiranje trebala bi se potpuno stvrdnuti prije nego što se utovarivaču dopusti kretanje nazivnom brzinom.
Sustav tračnica koji prolazi tolerancije ugradnje i dalje će se pomicati tijekom vremena. Slijeganje temelja, toplinski ciklusi, korozija spojnica i slučajno preopterećenje od udara broda doprinose progresivnom neusklađenju koje se mora uhvatiti planiranim programom pregleda.
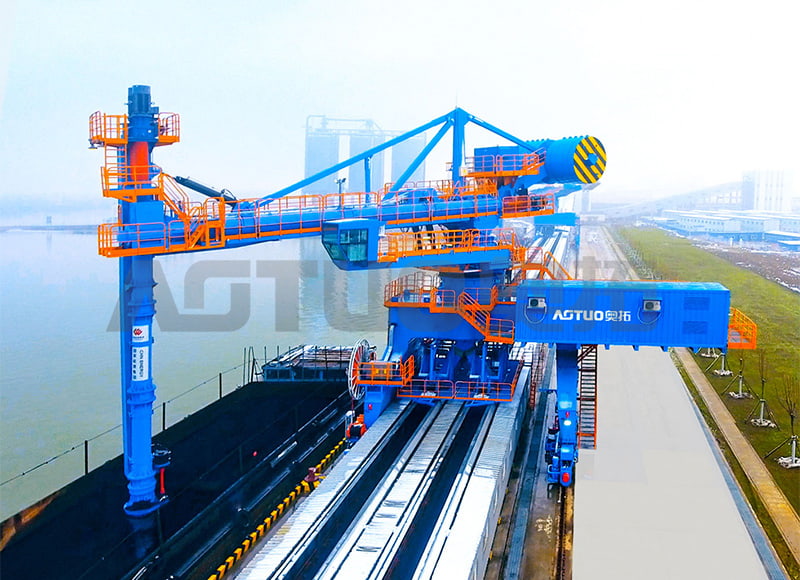
Terminali za ugljen koji koriste AOTUO-ov željeznički mobilni vijčani istovarivač ugljena prate istu godišnju disciplinu pregleda, uz dodatnu pozornost na stanje glave tračnice jer ugljena prašina ubrzava abrazivno trošenje. Automatizirano sučelje između pogona putovanja i sustava upravljanja vezama također ovisi o točnim povratnim informacijama o položaju duž tračnice, kao što je pokriveno u AOTUO-u analiza tehnologije automatizacije za željezničke pokretne brodske utovarivače .
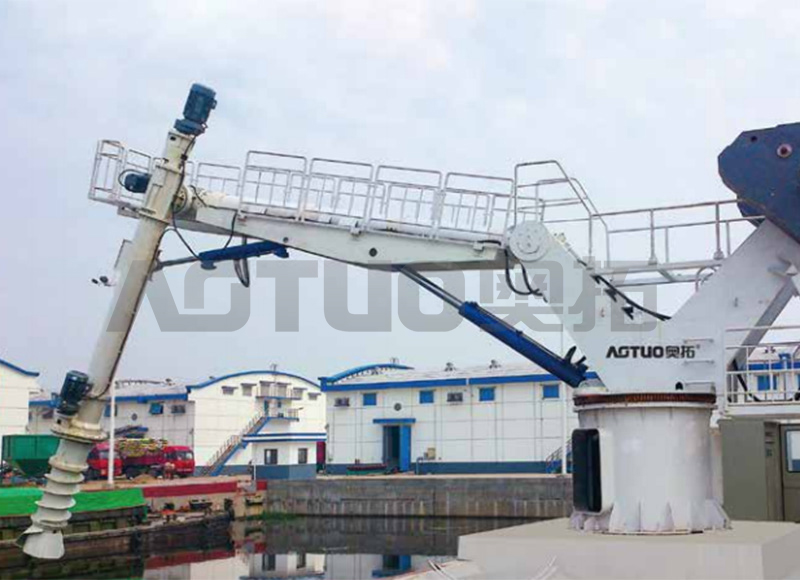
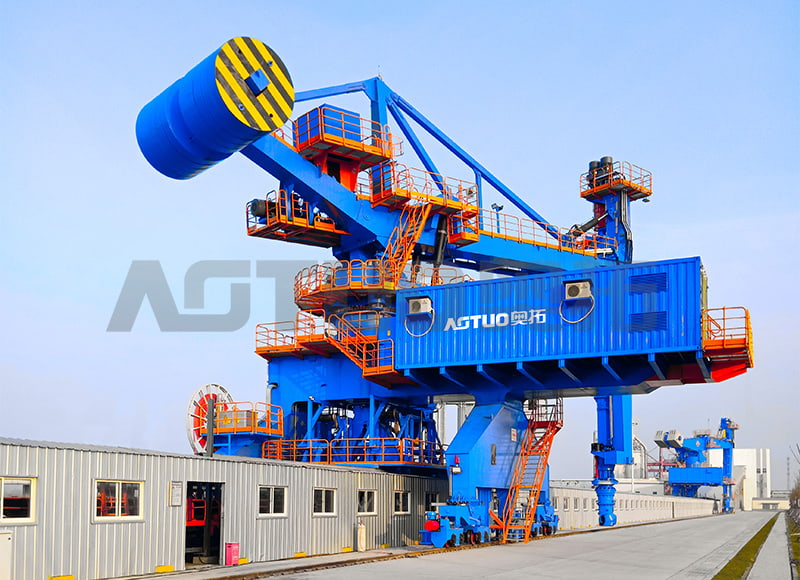 Željeznički mobilni pužni istovarivač ugljena, 200-3000 t/h, do 200 000 DWT Napravljen za terminale za ugljen, ovaj istovarivač naglašava abrazivno trošenje i probleme s povratnim informacijama o automatizaciji koji su navedeni u odlomku prije kartice. To je opcija velikog kapaciteta relevantna za terminale koji upravljaju teškim željezničkim operacijama i zahtjevima godišnjeg pregleda. Pogledajte proizvod →
Općenito određena tolerancija širine je /-3 mm od nazivne dimenzije, mjereno između površina širine dvije tračnice na bilo kojem poprečnom presjeku. Relativna visina između tračnica na istom poprečnom presjeku treba biti unutar /-3 mm, a okomita razina svake tračnice unutar /-2 mm preko bilo kojeg raspona od 2 m.
Najmanje, potpuni laserski pregled jednom godišnje, tromjesečna pojednostavljena mjerenja ključnih poprečnih presjeka i mjesečni vizualni pregled spojnih elemenata, glava tračnica i putnog kanala. Ankete također treba provesti odmah nakon tajfuna ili bilo kakvog kontakta plovila s utovarivačem.
Dominantni uzroci su diferencijalno slijeganje temelja, labavljenje spojnih elemenata tračnica pod cikličkim opterećenjem, toplinsko širenje gdje su dilatacijski spojevi loše projektirani i udarna opterećenja koja se prenose s posude kroz izljev za utovar. Neusklađenost tračnica rijetko je uzrokovana jednim događajem; nakuplja se tijekom radnog vremena.
Naknada je tehnički moguća, ali temelj, sustav tračnica i konstrukcija portala predstavljaju najveći dio troška novog stroja. U praksi, terminali kojima je potrebna sposobnost putovanja biraju novi željeznički mobilni brodski utovarivač radije nego preinaku fiksne opreme, jer strukturne promjene utječu na cijelu bazu stroja.
Podatke o usklađivanju iz tromjesečnog pregleda treba zabilježiti u milimetrima s datumom pregleda i radnim satima terminala od zadnjeg pregleda. Ovo stvara osnovnu liniju potrebnu za predviđanje kada će biti potrebna intervencija.
Usredotočen je na cjelokupnu otopinu sustava prijenosa priključaka suhog rasutog materijala,
Istraživanje i razvoj, proizvodnja i usluga
Copyright © Hangzhou Aotuo Mechanical and Electrical Co., Ltd. All Rights Reserved. Prilagođeni materijalni transportni sustavi za prijenos Proizvođači